


3डी प्रिंटर का उपयोग कैसे करें: बेड लेवलिंग, स्लाइसर सेटिंग्स, और पहली परत की सफलता

यदि आप सीखना चाहते हैं कि 3डी प्रिंटर का प्रभावी ढंग से उपयोग कैसे किया जाए, तो खराब पहली परतों को रोकने और सामग्री के संरक्षण से शुरुआत करें। बेड लेवलिंग, स्लाइसर सेटिंग्स और प्रथम परत सेटअप की जांच करना सुनिश्चित करें, क्योंकि ये सफल प्रिंट के लिए 3डी प्रिंटर का उपयोग करने के महत्वपूर्ण चरण हैं। ये क्रियाएं आपके प्रिंट को ठीक से चिपकने और चिकने दिखने में मदद करती हैं। व्यवसायों के लिए, 3डी प्रिंटर की मूल बातें समझने से पैसे की बचत होती है और प्रिंट गुणवत्ता में सुधार होता है, जिससे एक साथ कई प्रिंट तैयार करना आसान हो जाता है। भले ही आप नए हों, 3डी प्रिंटर का उपयोग करने में महारत हासिल करने से अच्छे परिणाम मिल सकते हैं।
चाबी छीनना
- प्रिंट करने से पहले हमेशा बेड लेवलिंग की जांच करें। एक समतल बिस्तर प्रिंट को बेहतर ढंग से चिपकाने में मदद करता है। यह परतों को भी चिकना बनाता है। इससे आपका समय और सामग्री बचती है।
- स्लाइसर सेटिंग्स सावधानी से बदलें। सही परत की ऊंचाई चुनें. सही तापमान और गति निर्धारित करें. ये चरण आपको अच्छे प्रिंट प्राप्त करने में मदद करते हैं। वे आपको कम सामग्री बर्बाद करने में भी मदद करते हैं।
- पहली परत पर ध्यान दें. अच्छे प्रिंट के लिए पहली परत मजबूत होनी चाहिए। शुरू करने से पहले बिस्तर साफ़ करें। सुनिश्चित करें कि नोजल सही दूरी पर है। इससे प्रिंट को बेहतर ढंग से चिपकाने में मदद मिलती है।
- प्रिंट करने से पहले एक चेकलिस्ट का उपयोग करें। इससे आपको गलतियों से बचने में मदद मिलती है. यह सुनिश्चित करता है कि आपका प्रिंटर अच्छी तरह से काम करने के लिए तैयार है।
- स्वचालित लेवलिंग का उपयोग करने के बारे में सोचें। स्वचालित लेवलिंग से आपका समय बचता है। यह प्रिंट को अधिक सुसंगत बनाता है। यह उन व्यवसायों के लिए बहुत उपयोगी है जो बहुत अधिक मुद्रण करते हैं।
विश्वसनीय प्रिंट के लिए 3डी प्रिंटर का उपयोग कैसे करें
अच्छी 3डी प्रिंटिंग तीन मुख्य बातों पर निर्भर करती है। ये हैं बेड लेवलिंग, स्लाइसर सेटिंग्स, और पहला -लेयर सेटअप। आपको इन स्टेप्स को अच्छे से सीखने की जरूरत है। इससे आपको स्थिर परिणाम प्राप्त करने और कम सामग्री का उपयोग करने में मदद मिलती है। यह आपको पैसे बचाने में भी मदद करता है। कई विशेषज्ञों का कहना है कि अधिकांश प्रिंट समस्याएं यहीं से शुरू होती हैं। यदि आप काम के लिए 3डी प्रिंटर का उपयोग करना चाहते हैं, तो आपको पता होना चाहिए कि ये चरण क्यों मायने रखते हैं।
बिस्तर समतलन की मूल बातें
बिस्तर को समतल करने से नोजल सही स्थान पर रहता है। यह खराब चिपकने, ऊबड़-खाबड़ परतों और मुड़े हुए प्रिंट जैसी समस्याओं को रोकता है। यदि बिस्तर समतल नहीं है, तो एक तरफ चिपक सकता है लेकिन दूसरी तरफ नहीं। इससे सामग्री एवं समय की बर्बादी होती है।
युक्ति: प्रिंट करने से पहले हमेशा बिस्तर की जाँच करें। समतल बिस्तर से समय और धन की बचत होती है।
कुछ सामान्य समस्याएँ हैं:
बिस्तर पर चिपकने की समस्या के कारण प्लेट से प्रिंट निकल जाते हैं।
एक बिस्तर जो समतल नहीं है वह असमान परतों और आकार की गलतियों का कारण बनता है।
मुड़ा हुआ बिस्तर प्रिंट को कम सटीक बनाता है।
व्यावसायिक उपयोगकर्ताओं के लिए, बिस्तर को समतल करने का मतलब अक्सर कम असफल प्रिंट होते हैं। इससे लागत भी कम होती है. आप गलतियों की चिंता किए बिना अधिक प्रिंट बना सकते हैं।
स्लाइसर सेटिंग्स अवलोकन
स्लाइसर सेटिंग्स प्रिंटर को बताती हैं कि आपके मॉडल का उपयोग कैसे करना है। आप परत की ऊँचाई, तापमान और गति जैसी चीज़ें बदलते हैं। इन्हें आपकी सामग्री और डिज़ाइन से मेल खाना चाहिए। यदि आप स्लाइसर को गलत तरीके से सेट करते हैं, तो आपको बहुत अधिक या बहुत कम फिलामेंट मिल सकता है। आपको अत्यधिक गर्म प्रिंट भी मिल सकते हैं। ये समस्याएँ प्रिंट गुणवत्ता को कम करती हैं।
कारण | समस्याएँ | समाधान |
|---|---|---|
नोजल बिस्तर से बहुत दूर | फिलामेंट चिपकता नहीं है; लाइनें पतली हैं | कम नोजल ऊंचाई; बिस्तर को फिर से समतल करें |
बिस्तर समतल नहीं है | पहली परत असमान है; चिपकना स्थिर नहीं है | बिस्तर को हाथ से या किसी उपकरण से समतल करें |
प्रिंट गति बहुत तेज़ | फिलामेंट कर्ल या लिफ्ट; चिपकना ख़राब है | पहली परत की गति धीमी करें (15-30 मिमी/सेकेंड) |
फिलामेंट को पिघलाने के लिए नोजल तापमान को पर्याप्त ऊंचा सेट करें। इसे बहुत ऊँचा न रखें अन्यथा आपको तार या बूँदें मिलेंगी। बिस्तर का तापमान पहली परत को चिपकने में मदद करता है। कमरे का तापमान भी प्रिंट गुणवत्ता को बदल सकता है। व्यवसायों के लिए, अच्छी स्लाइसर सेटिंग्स का मतलब है कम बर्बादी और अधिक प्रिंट।
प्रथम-परत अनिवार्यताएँ
पहली परत बहुत महत्वपूर्ण है. यह तय करता है कि आपका प्रिंट काम करेगा या नहीं। आपको अच्छी स्टिकिंग, चिकनी रेखाएं और सही नोजल दूरी की आवश्यकता है। यदि पहली परत चिपकती नहीं है, तो पूरा प्रिंट निकल सकता है या मुड़ सकता है।
सामान्य प्रथम-परत समस्याएँ हैं:
ख़राब चिपकना
मुड़े हुए किनारे
ऊबड़-खाबड़ सतह
पंक्तियों में अंतराल
हाथी का पैर (चौड़ा आधार)
आप इन्हें इस प्रकार ठीक कर सकते हैं:
बिस्तर की सफाई करना और सही सतह का चयन करना।
बेड लेवलिंग और Z-ऑफसेट के साथ नोजल की दूरी निर्धारित करना।
प्रवाह दर को समायोजित करना और एक्सट्रूज़न चरणों की जाँच करना।
प्रिंट गति और परत की ऊंचाई बदलना।
यदि आप स्थिर कार्य के लिए 3डी प्रिंटर का उपयोग करना चाहते हैं, तो पहली परत पर ध्यान केंद्रित करें। व्यवसायों को कम असफल प्रिंट, कम डाउनटाइम और बेहतर गुणवत्ता मिलती है।
ध्यान दें: अच्छी पहली परतें स्थिर परिणाम और कम लागत देती हैं। टेलीकॉम, ईपीसी और वितरण क्षेत्र की बड़ी कंपनियों के लिए यह बहुत महत्वपूर्ण है।
बिस्तर समतल करने के चरण
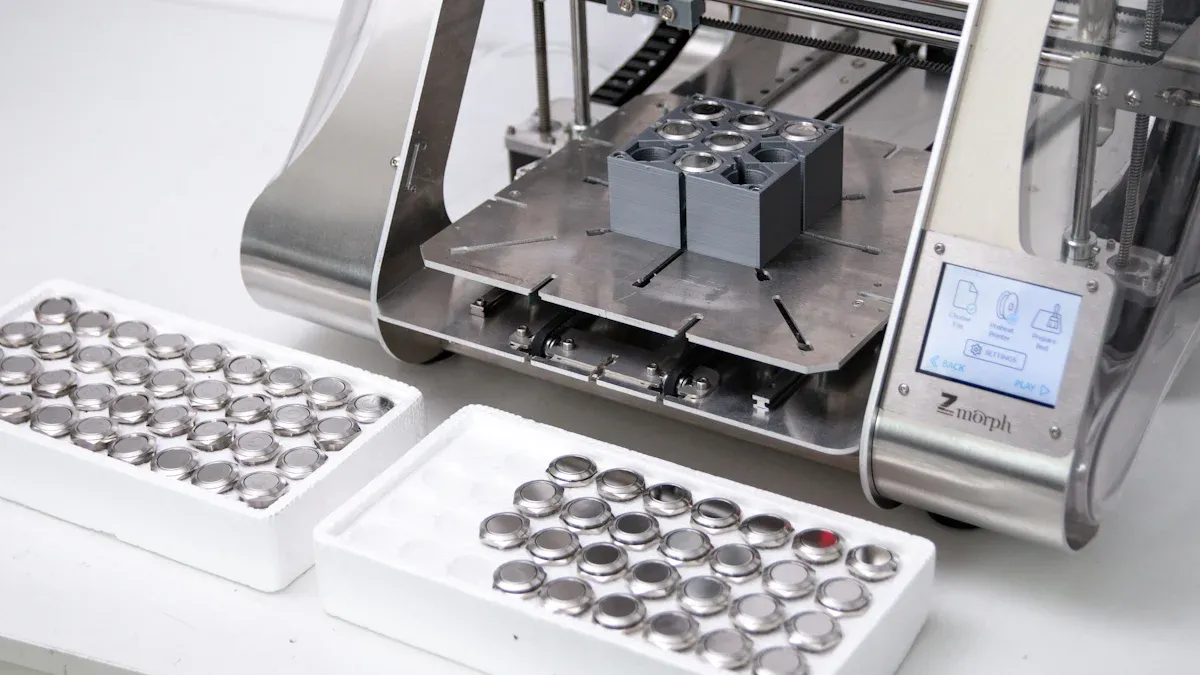
मैनुअल लेवलिंग
मैनुअल बेड लेवलिंग से आप प्रिंट गुणवत्ता को नियंत्रित कर सकते हैं। सबसे पहले, अपना कार्यक्षेत्र तैयार करें। प्रिंटर को समतल मेज पर रखें। सुनिश्चित करें कि कोई धूल न हो। बिस्तर को समतल करने के लिए इन चरणों का पालन करें:
बिस्तर के कोनों पर प्रत्येक पेंच कसें। बाद में उन्हें ढीला करने के लिए जगह छोड़ दें।
Z अक्ष को हिलाएँ ताकि नोजल घरेलू स्थान पर चला जाए।
प्रत्येक स्क्रू पर प्रिंटहेड को स्लाइड करें। नोजल और बेड के बीच कागज का एक टुकड़ा रखें।
पेंच को तब तक ढीला करें जब तक कागज थोड़ा प्रतिरोध के साथ हिल न जाए।
दबाव को समान बनाए रखने के लिए सभी कोनों पर ऐसा करें।
हर कोने को फिर से जांचें. यदि आपको आवश्यकता हो तो समायोजित करें।
एक प्रिंट प्रारंभ करें. पहली परत प्रिंट करते समय छोटे-छोटे बदलाव करें।
पहली परत के लिए सर्वोत्तम नोजल दूरी 0.2 मिमी है। त्वरित सहायता के लिए इस तालिका का उपयोग करें:
माप | मान (मिमी) |
|---|---|
पहली परत के लिए इष्टतम नोजल दूरी | 0.2 |
प्रिंट शीट और सुपरपिंडा के बीच की दूरी | 1.5 |
अनुशंसित Z-ऑफ़सेट रेंज | -0.600 से -0.800 |
मैन्युअल लेवलिंग आपको 3डी प्रिंटर हार्डवेयर के बारे में जानने में मदद करती है। आप समस्याओं का शीघ्र पता लगा सकते हैं. व्यवसायों के लिए, इसका मतलब है कम असफल प्रिंट और कम प्रतीक्षा।
ऑटो-लेवलिंग
स्वचालित लेवलिंग में बिस्तर की सतह की जांच करने के लिए सेंसर का उपयोग किया जाता है। प्रिंटर नोजल की ऊँचाई स्वयं निर्धारित करता है। इससे समय की बचत होती है और प्रिंट भी अधिक बनते हैं। यह बड़े प्रिंट कार्यों के लिए अच्छा है। स्वचालित लेवलिंग का उपयोग करने के लिए:
प्रिंटर मेनू में स्वचालित लेवलिंग चालू करें।
सुनिश्चित करें कि सेंसर साफ़ है और प्लग इन है।
स्वचालित लेवलिंग प्रारंभ करें. प्रिंटर बिस्तर पर कई स्थानों की जाँच करेगा।
पहली परत को देखो. यदि आपको आवश्यकता हो तो Z-ऑफ़सेट बदलें।
B2B उपयोगकर्ताओं के लिए स्वचालित लेवलिंग बहुत अच्छी है। यह अधिक प्रिंट बनाने और गलतियाँ कम करने में मदद करता है।
बिस्तर संबंधी समस्याओं का निवारण
बिस्तर समतल करने की समस्या के कारण प्रिंट ख़राब हो सकते हैं। सामान्य समस्याओं को ठीक करने के लिए ये चरण आज़माएँ:
असमान पहली परत: बेड स्क्रू बदलें या ऑटो लेवलिंग का उपयोग करें। सुनिश्चित करें कि एक कागज थोड़े प्रतिरोध के साथ नोजल के नीचे स्लाइड करता है।
केंद्र में झुकना या डुबाना: निचले स्थानों के नीचे पेंच कसें। बेहतर सपोर्ट के लिए आप कांच या एल्यूमीनियम के बिस्तर का भी उपयोग कर सकते हैं।
विकृत प्रिंट बिस्तर: हीट बेड कंपंसेशन चालू करें या धक्कों को ठीक करने के लिए मेश बेड लेवलिंग का उपयोग करें।
यहां सामान्य प्रिंट समस्याएं और उन्हें ठीक करने के तरीके बताए गए हैं:
मुद्रण दोष | अनुशंसित समाधान |
|---|---|
बिस्तर समतलन के दौरान विफलता संदेश | गंदगी की तलाश करें, Z-अक्ष को रीसेट करें, सेंसर और तारों की जांच करें। |
सेंसर चालू नहीं हुआ | गंदगी हटाएँ, Z अंशांकन करें। |
सेंसर बहुत तेज़ चालू हो गया | सुनिश्चित करें कि हॉटएंड पूरी तरह से है, Z रीसेट करें। |
सेंसर डिस्कनेक्ट हो गया या केबल टूट गया | सेंसर प्लग और केबल की जाँच करें। |
समतल बिस्तर आपको अच्छे प्रिंट और कम अपशिष्ट देता है। यह उन कंपनियों के लिए महत्वपूर्ण है जिन्हें स्थिर परिणाम चाहिए और पैसा बचाना चाहते हैं।
स्लाइसर सेटिंग्स गाइड
स्लाइसर सेटिंग्स जानने से आपको अच्छे 3डी प्रिंट प्राप्त करने में मदद मिलती है। आप यह बदल सकते हैं कि आपका प्रिंट कैसा दिखेगा और कितनी तेजी से ख़त्म होगा। आप यह भी नियंत्रित करते हैं कि इसकी लागत कितनी है। यदि आप किसी व्यवसाय के लिए काम करते हैं, तो सही स्लाइसर सेटिंग्स पैसे बचाती हैं। वे आपको कम सामग्री बर्बाद करने और बेहतर परिणाम प्राप्त करने में मदद करते हैं।
मुख्य पैरामीटर
मजबूत पहली परतें और अच्छे प्रिंट पाने के लिए आपको कुछ स्लाइसर सेटिंग्स पर ध्यान देना चाहिए:
परत की ऊंचाई: पतली परतें अधिक विवरण दिखाती हैं लेकिन अधिक समय लेती हैं। मोटी परतें प्रिंट को तेज़ और मजबूत बनाती हैं।
प्रारंभिक परत की ऊंचाई: मोटी पहली परत बेहतर चिपकती है। यदि यह बहुत गाढ़ा है, तो यह ढीला हो सकता है।
तापमान सेटिंग: उच्च नोजल और बिस्तर का तापमान पहली परत को चिपकने में मदद करता है। वे सामग्री को नरम बनाते हैं।
मुद्रण गति: धीमी गति फिलामेंट को चिपकने में मदद करती है। तेज़ गति फिलामेंट को खींच सकती है।
एक्सट्रूज़न दर और चौड़ाई: अंतराल या मुड़े हुए प्रिंट से बचने के लिए इन्हें सही सेट करें। पहली परत के लिए व्यापक एक्सट्रूज़न इसे चिपकने में मदद करता है।
युक्ति: प्रिंट करने से पहले स्लाइसर पूर्वावलोकन देखें। इससे आपको समस्याओं का शीघ्र पता लगाने में मदद मिलती है.
सामग्री समायोजन
विभिन्न सामग्रियों के लिए अलग-अलग स्लाइसर सेटिंग्स की आवश्यकता होती है। PETG और PLA का उपयोग व्यवसायों में बहुत अधिक किया जाता है। यहां PETG के लिए अच्छी सेटिंग्स हैं। PETG मजबूत है और बिना टूटे मुड़ता है:
सेटिंग | अनुशंसित मूल्य |
|---|---|
नोजल तापमान | 220°C से 250°C |
अस्थायी प्रारंभ | 235°से |
बिस्तर का तापमान | 70°C से 85°C |
पहली परत की ऊंचाई | लगभग 0.2 मिमी |
पहली परत की गति | 20-30 मिमी/सेकेंड |
पीएलए के लिए, बिस्तर का तापमान 50-60°C पर सेट करें। नोजल तापमान को 190-220°C पर सेट करें। सर्वोत्तम संख्या के लिए हमेशा फिलामेंट पैकेज की जाँच करें।
पहली परत सेटिंग्स
पहली परत बहुत महत्वपूर्ण है. यह आपके प्रिंट को चिपकाने और अच्छा दिखने में मदद करता है। तुम्हे करना चाहिए:
पहली परत को धीरे-धीरे प्रिंट करें और थोड़ा अधिक फिलामेंट का उपयोग करें।
प्रिंट को बेहतर चिपकाने के लिए ब्रिम या बेड़ा का उपयोग करें।
नोजल के आकार से मेल खाने के लिए पहली परत की ऊंचाई निर्धारित करें।
सेटिंग | प्ला | पीईटीजी |
|---|---|---|
बिस्तर का तापमान | 50-60°से | 70-90°C |
पंखे की गति | 0-30% | 0-30% |
चिपकने | गोंद की छड़ी, नीला टेप | गोंद की छड़ी, नीला टेप |
पहली परत की गति | धीमा | धीमा |
नोजल तापमान | 190-220°C | 220-250°C |
पीईटीजी के लिए, पीएलए की तुलना में नोजल को थोड़ा ऊंचा रखें। लगभग 0.1 मिमी का अंतर छोड़ें। यह फिलामेंट को प्रवाहित करने में मदद करता है और सिकुड़ना बंद कर देता है।
स्लाइसर सेटिंग्स बदल देती हैं कि आपका प्रिंट कैसे निकलता है और आप कितना खर्च करते हैं। यदि आप उन्हें सही करते हैं, तो आप सामग्री बर्बाद नहीं करेंगे या प्रिंट विफल नहीं होंगे। यह उन व्यवसायों के लिए बहुत महत्वपूर्ण है जो कई प्रिंट बनाना चाहते हैं और पैसे बचाना चाहते हैं। स्लाइसर सेटिंग्स सीखने से आपको अपने 3डी प्रिंटर से अधिकतम लाभ प्राप्त करने में मदद मिलती है।
पहली-परत सफलता
सतह तैयार करना
आपको प्रत्येक कार्य से पहले प्रिंट बेड तैयार करना होगा। तेल और धूल हटाने के लिए सतह को आइसोप्रोपिल अल्कोहल से साफ करें। यह कदम फिलामेंट को बेहतर ढंग से चिपकाने में मदद करता है। पीईआई बिस्तरों के लिए, उन्हें हर कुछ प्रिंटों पर शराब और पानी से पोंछें। कांच के बिस्तर उच्च तापमान वाले फिलामेंट्स के लिए अच्छा काम करते हैं और एक चिकनी फिनिश प्रदान करते हैं। चुंबकीय बिस्तर भाग को हटाना आसान बनाते हैं। बिस्तर की सतह को अपने फिलामेंट से मिलाएं। उदाहरण के लिए, पीएलए के लिए नीले टेप या एबीएस के लिए केप्टन टेप का उपयोग करें। कुछ प्रिंटों के लिए गोंद या विशेष चिपकने की एक पतली परत की आवश्यकता होती है। अपनी सामग्री से मेल खाने के लिए बिस्तर और नोजल तापमान को समायोजित करें। पहली परत के लिए अपनी प्रिंट गति और प्रवाह दर को ठीक करें।
सर्वश्रेष्ठ प्रणालियां | विवरण |
|---|---|
बिस्तर समतल करना | समान परतों के लिए नोजल को बिस्तर से समान दूरी पर रखें। |
सतह की सफाई | अवशेषों को हटाने के लिए आइसोप्रोपिल अल्कोहल का उपयोग करें। |
तापमान समायोजन | बेहतर प्रवाह और आसंजन के लिए बिस्तर और नोजल का तापमान निर्धारित करें। |
बिस्तर की सतह का मिलान करें | प्रत्येक फिलामेंट प्रकार के लिए सही सतह का उपयोग करें। |
चिपकने वाले पदार्थों का प्रयोग करें | अतिरिक्त चिपकने वाली शक्ति के लिए यदि आवश्यक हो तो गोंद या टेप लगाएं। |
बढ़िया-प्रिंट सेटिंग्स को ट्यून करें | पहली परत के लिए गति और प्रवाह को समायोजित करें। |
Z-ऑफ़सेट और प्रवाह
Z-ऑफ़सेट नोजल और बेड के बीच के अंतर को नियंत्रित करता है। आप पहले समायोजन के लिए स्वचालित सेंसर का उपयोग कर सकते हैं। पहली परत को प्रिंट करते समय देखें। यदि नोजल बहुत करीब है, तो फिलामेंट सिकुड़ जाएगा और खुरदरा दिखेगा। यदि यह बहुत दूर है, तो लाइनें चिपक नहीं पाएंगी और ऊपर उठ सकती हैं। बनावट वाली प्लेटों के लिए, Z-ऑफ़सेट को -0.02 मिमी और 0 मिमी के बीच सेट करें। चिकनी प्लेटों के लिए, -0.01 मिमी से 0.01 मिमी का उपयोग करें। कितना फिलामेंट निकलता है इसे नियंत्रित करने के लिए अपने स्लाइसर में प्रवाह दर को समायोजित करें। एक अच्छी प्रवाह दर आपको बिना अंतराल या बूँद के ठोस रेखाएँ प्रदान करती है।
युक्ति: Z-ऑफ़सेट को छोटे चरणों में समायोजित करें और हर बार पहली परत की जाँच करें। इससे आपको नई समस्याओं से बचने में मदद मिलती है।
आसंजन जांच
प्रिंट शुरू होते ही पहली परत की जाँच करें। अच्छे आसंजन का मतलब है कि रेखाएँ चिकनी और सपाट दिखती हैं। खराब आसंजन छीलने, दरार या खुरदुरे धब्बों के रूप में दिखाई देता है। संकेतों की तुलना करने के लिए इस तालिका का उपयोग करें:
आसंजन गुणवत्ता | दृश्य संकेत | समाधान |
|---|---|---|
अच्छा | चिकनी, समान रेखाएँ; कोई अंतराल या उठाव नहीं | किसी कार्रवाई की आवश्यकता नहीं |
गरीब | परतें छिल जाती हैं, दरारें पड़ जाती हैं, बनावट खुरदरी हो जाती है | Z-ऑफ़सेट समायोजित करें, बिस्तर साफ़ करें, चिपकने वाले पदार्थ का उपयोग करें |
आप पहली परत की गति को धीमा करके, बिस्तर का तापमान बढ़ाकर, या किनारा जोड़कर आसंजन में सुधार कर सकते हैं। व्यावसायिक उपयोगकर्ताओं के लिए, मजबूत पहली परतों का मतलब है कम बर्बादी और कम असफल प्रिंट। इससे समय और धन की बचत होती है, जिससे आपको उत्पादन बढ़ाने और आरओआई बढ़ाने में मदद मिलती है। यदि आप विश्वसनीय परिणामों के लिए 3डी प्रिंटर का उपयोग करने में महारत हासिल करना चाहते हैं, तो पहली परत की सफलता पर ध्यान केंद्रित करें।
प्री-चेकलिस्ट प्रिंट करें
मुख्य कदम
आपको प्रत्येक 3डी प्रिंट से पहले एक चेकलिस्ट का उपयोग करना चाहिए। इससे आपको गलतियों से बचने और हर बार अच्छे परिणाम प्राप्त करने में मदद मिलती है। अपना प्रिंटर सेट करने में मदद के लिए इस तालिका को देखें:
कदम | विवरण |
|---|---|
सफाई | बिस्तर और प्रिंटर के हिस्सों को पोंछें। धूल और तेल हटाने के लिए आइसोप्रोपिल अल्कोहल का उपयोग करें। |
कैलिब्रेशन | बिस्तर को हाथ से या ऑटो उपकरण से समतल करें। नोजल की ऊंचाई और Z-ऑफ़सेट की जाँच करें। |
निरीक्षण | सुनिश्चित करें कि बेल्ट और स्क्रू कड़े हों। ढीले तारों की तलाश करें. |
बिस्तर का तापमान | अपने फिलामेंट के लिए सही बिस्तर तापमान चुनें। |
आसंजन | यदि आवश्यक हो तो गोंद, टेप या अन्य चिपचिपी चीज़ का उपयोग करें। |
प्लैटफ़ॉर्म | अपनी सामग्री के लिए सर्वोत्तम प्रिंट सतह चुनें। |
समर्थन | उन आकृतियों के लिए समर्थन जोड़ें जो लटकती हैं या पेचीदा हैं। |
डिज़ाइन की जाँच करें | सुनिश्चित करें कि आपके मॉडल में कोई छेद या ग़लतियाँ नहीं हैं। |
युक्ति: इस चेकलिस्ट को प्रिंट करें और इसे अपने प्रिंटर के पास रखें। यह आपका प्रिंट विफल होने से पहले समस्याओं का पता लगाने में आपकी सहायता करता है।
गलतियों से बचना
आप अपनी चेकलिस्ट का उपयोग करके अधिकांश प्रिंट समस्याओं को रोक सकते हैं। कुछ गलतियाँ हैं प्रिंटर की सफाई न करना, बेड लेवलिंग को छोड़ना, या गलत स्लाइसर सेटिंग्स का उपयोग करना। सुरक्षित रहना याद रखें. गर्म हिस्से और धुआं आपको नुकसान पहुंचा सकते हैं।
अपने प्रिंटर को बार-बार साफ करें और जांचें।
प्रत्येक नए प्रिंट से पहले बिस्तर को समतल करें।
प्रत्येक सामग्री के लिए स्लाइसर सेटिंग बदलें।
1 मिमी से बड़े या 19° से कम कोण वाले ओवरहैंग के लिए सपोर्ट का उपयोग करें।
बेहतर प्रिंट के लिए जांचें कि आपका हिस्सा कितना मोटा और किस तरफ है।
ध्यान दें: एक चेकलिस्ट आपको समस्याओं का शीघ्र पता लगाने में मदद करती है और आपके काम को आसान बनाती है।
बी2बी सर्वोत्तम अभ्यास
यदि आप कई प्रिंटरों का उपयोग करते हैं या दूसरों के लिए प्रिंट करते हैं, तो आपको एक अच्छी योजना की आवश्यकता है। B2B उपयोगकर्ता चरण दर चरण प्रणाली के साथ बेहतर प्रदर्शन करते हैं:
प्रिंटर वहां लगाएं जहां आप उन तक आसानी से पहुंच सकें और जगह का अच्छी तरह से उपयोग कर सकें।
अपने प्रिंटर के लिए नियमित जांच और सुधार की योजना बनाएं।
काम साझा करने और समय पर ख़त्म करने के लिए एक प्रिंट शेड्यूल बनाएं।
अपनी टीम को हार्डवेयर और सॉफ्टवेयर के बारे में सिखाएं।
देखें कि आपके प्रिंटर कैसे काम करते हैं और बेहतर बनाने के लिए डेटा का उपयोग करते हैं।
व्यावसायिक 3डी प्रिंटिंग का अर्थ समय बचाना और अधिक कार्य करना है। चेकलिस्ट और अच्छी आदतों का उपयोग करने से आपको तेजी से काम करने और कम खर्च करने में मदद मिलती है। इसका मतलब है कि दूरसंचार, ईपीसी और वितरण में कंपनियों के लिए कम प्रतीक्षा और अधिक पैसा।
चेकलिस्ट का उपयोग करने से आपको बहुत सारे प्रिंट बनाने में मदद मिलती है और आपके ग्राहकों को हर बार समान अच्छी गुणवत्ता मिलती है।
आप कुछ मुख्य कदम उठाकर स्थिर 3डी प्रिंट प्राप्त कर सकते हैं। इस बात पर ध्यान दें कि आपका प्रिंटर कितनी अच्छी तरह काम करता है, कितनी बार चलता है और आपके प्रिंट कैसे दिखते हैं। पैसे बचाने और बेहतर प्रिंट बनाने में मदद के लिए इस छोटी चेकलिस्ट को आज़माएँ:
सुनिश्चित करें कि बिस्तर समतल है और नोजल की ऊंचाई निर्धारित करें।
अपने काम के लिए सही तापमान चुनें और प्लेट बनाएं।
अपने प्रिंटर का ध्यान रखें और फिलामेंट को सूखी जगह पर रखें।
अपने प्रिंट को अधिक सटीक बनाने के लिए स्लाइसर सॉफ़्टवेयर का उपयोग करें।
सहज और मजबूत परिणाम पाने के लिए धीमी गति से प्रिंट करें।
प्रेरक रणनीति | विवरण |
|---|---|
सफलता की कहानियाँ प्रदर्शित करना | अपनी टीम को प्रेरित करने और यह दिखाने के लिए कि क्या काम करता है, वास्तविक 3डी प्रिंटिंग की जीत साझा करें। |
सरकारी अनुदान का लाभ उठाना | कम खर्च करने और बड़ी कंपनियों के साथ बने रहने के लिए विशेष फंडिंग का उपयोग करें। |
3डी प्रिंटर का उपयोग करने की मूल बातें सीखने से आपके व्यवसाय को बढ़ने में मदद मिलती है। आप कम बर्बादी करते हैं और अपने काम के प्रति अधिक आश्वस्त महसूस करते हैं।
अक्सर पूछे जाने वाले प्रश्न
पहली-परत की विफलता का सबसे सामान्य कारण क्या है?
अधिकांश प्रथम {{0}परत विफलताएँ तब होती हैं जब बिस्तर समतल नहीं होता है। कभी-कभी नोजल गलत ऊंचाई पर होता है। प्रिंटिंग शुरू करने से पहले हमेशा बेड लेवलिंग की जांच करें। सुनिश्चित करें कि Z-ऑफ़सेट सही सेट है। ऐसा करने से सामग्री की बर्बादी रुकती है और समय की बचत होती है।
स्लाइसर सेटिंग्स प्रिंट गुणवत्ता को कैसे प्रभावित करती हैं?
स्लाइसर सेटिंग्स परत की ऊंचाई, गति और तापमान को बदलती हैं। यदि आप उन्हें अच्छी तरह से सेट करते हैं, तो आपका प्रिंट बेहतर चिपकता है और चिकना दिखता है। ख़राब सेटिंग्स से प्रिंट कमज़ोर हो जाते हैं और अधिक पैसे खर्च होते हैं। प्रत्येक प्रकार की सामग्री के लिए अपनी स्लाइसर प्रोफ़ाइल की जाँच करें।
मेरा प्रिंट बिस्तर पर क्यों नहीं चिपकता?
गंदे या तैलीय बिस्तर पर प्रिंट चिपकते नहीं हैं। मुद्रण से पहले बिस्तर को आइसोप्रोपिल अल्कोहल से साफ करें। यदि आवश्यक हो तो बिस्तर का तापमान बदलें। प्रिंट को चिपकाने में सहायता के लिए गोंद की छड़ी या टेप का उपयोग करें। ये चरण विफल प्रिंटों को कम करते हैं।
क्या मुझे व्यवसायिक मुद्रण के लिए स्वचालित लेवलिंग या मैन्युअल लेवलिंग का उपयोग करना चाहिए?
स्वचालित लेवलिंग तेज़ है और प्रिंट भी बराबर रहता है। यह बड़े बैचों के लिए अच्छा काम करता है। मैन्युअल लेवलिंग से आप अधिक नियंत्रण कर सकते हैं लेकिन इसमें अतिरिक्त समय लगता है। व्यवसाय के लिए, स्वचालित लेवलिंग आपको अधिक प्रिंट करने और कम गलतियाँ करने में मदद करती है।
मैं उत्पादन परिवेश में प्रिंट विफलताओं को कैसे कम कर सकता हूँ?
प्रत्येक प्रिंट से पहले एक चेकलिस्ट का उपयोग करें। अपने प्रिंटर को बार-बार कैलिब्रेट करें। फिलामेंट को सूखा और सुरक्षित रखें। ऐसी स्लाइसर प्रोफ़ाइल चुनें जो अच्छी तरह काम करती हों। ये आदतें आपको कम बर्बादी और बेहतर परिणाम पाने में मदद करती हैं।